Temps de lecture estimé : 6 minutes
Points clés à retenir
- Respecter la règle du 1,5D pour ne pas fragiliser la pièce
- Foret étagé pour la tôle fine, alésoir ou scie cloche pour le métal épais
- Agrandir par paliers d’environ 1,6 mm pour éviter la surchauffe
- Toujours lubrifier et fixer la pièce avant de percer
- Finir systématiquement à la lime pour ébavurer les bords
Pourquoi et quand agrandir un trou dans du métal
On a tous connu ce moment sur un chantier : un trou percé pile un millimètre trop petit pour la vis qu’on veut y passer. Agrandir un trou métal existant est souvent plus rapide que de tout reprendre, à condition de le faire proprement.
Les cas les plus fréquents : une fixation mal alignée sur un support, un changement de type de vis ou de boulon, ou l’adaptation d’un passage de câble sur une plaque déjà en place. Sur mes chantiers, je rencontre surtout ce dernier cas, quand un tableau électrique change de configuration.
Il y a cependant des limites à connaître avant de se lancer. Chaque outil a une épaisseur maximale de métal qu’il peut traiter, et forcer au-delà abîme la mèche autant que la tôle. Un trou trop agrandi près d’un bord peut aussi fragiliser la pièce de façon irréversible.
 Ouvrir l’infographie en grand
Les méthodes possibles pour agrandir un trou métallique
Plusieurs outils permettent d’élargir un trou existant, chacun avec ses limites. Le choix dépend surtout de l’épaisseur du métal et de la précision recherchée.
- Foret classique, en augmentant progressivement le diamètre par paliers
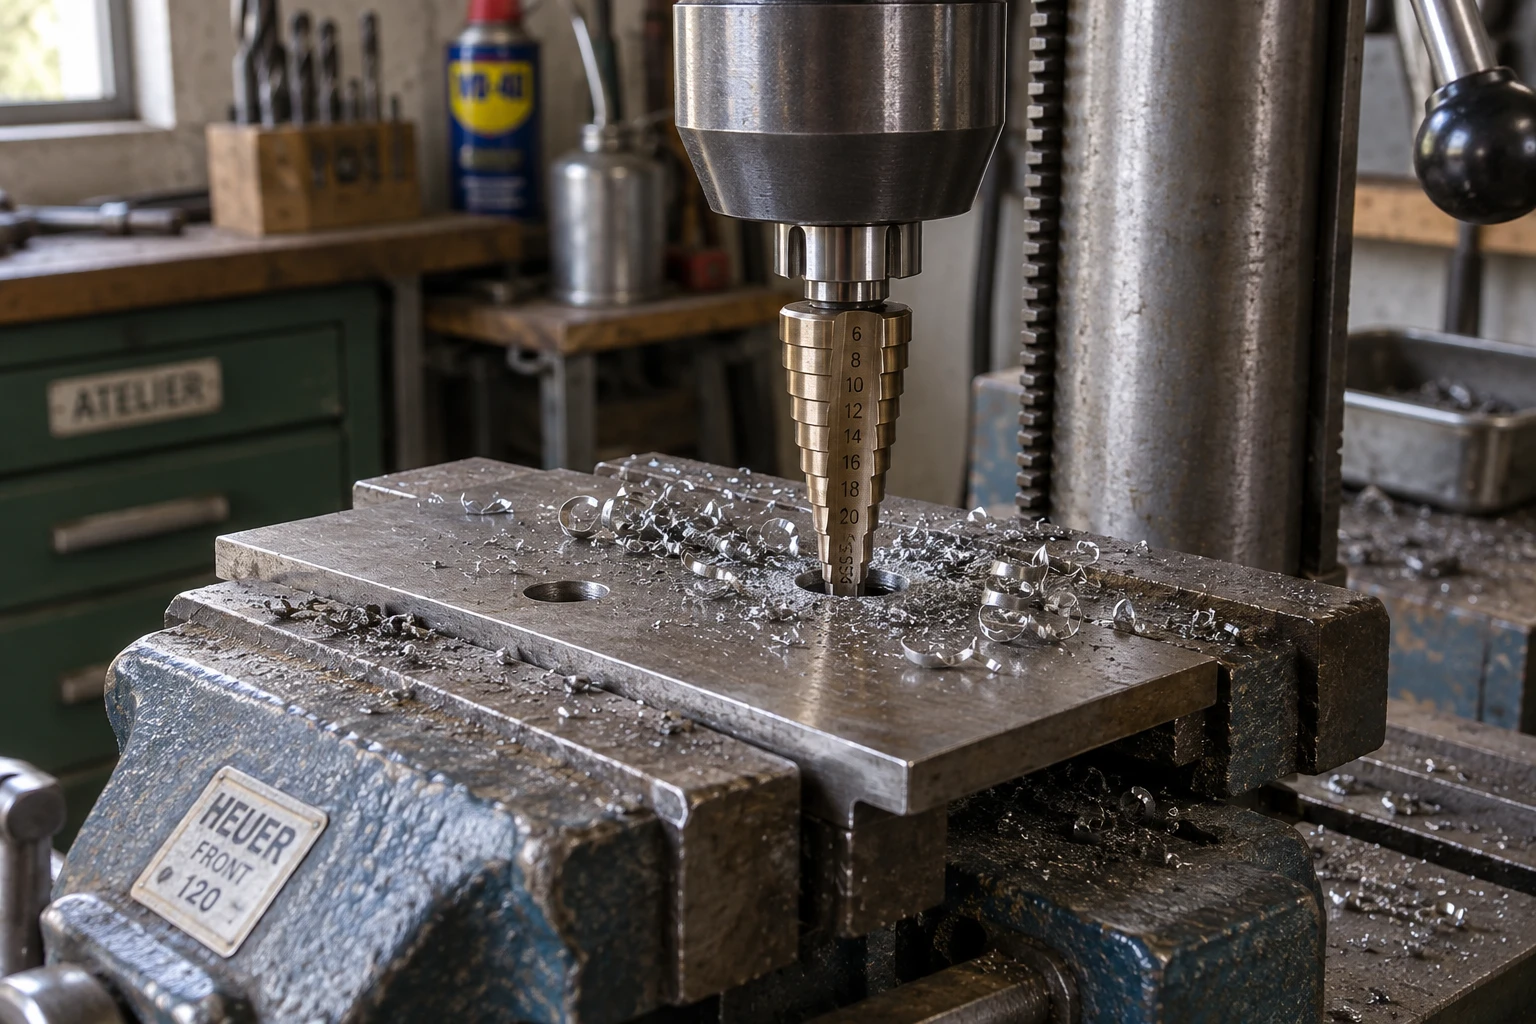
- Foret étagé (step drill), idéal pour la tôle fine
- Alésoir conique, pour un diamètre précis et un ajustement serré
- Scie cloche ou trépan, pour les gros diamètres
- Fraise carbure sur meuleuse droite, pour les trous ovales ou irréguliers
Pour visualiser la technique du fraisage sur trou ovale, cette vidéo de RHODIUS Abrasives détaille le geste pas à pas.
Choisir le bon outil selon l’épaisseur et le diamètre visé
C’est la vraie question, et celle qu’on ne tranche pas assez souvent clairement. Petit conseil de pro : ne partez jamais du principe qu’un seul outil fait tout.
Tôle fine, moins de 2 à 3 mm
Un foret étagé suffit largement. Le modèle HSS 4-20 mm double spirale, autour de 13,28 € chez Leroy Merlin, couvre déjà la plupart des besoins domestiques.
Métal épais, plus de 4 mm
Là, il faut passer aux forets progressifs, à l’alésoir ou à la scie cloche, montés sur une perceuse à colonne pour plus de stabilité. Une scie cloche carbure Würth coupe jusqu’à 4 mm dans l’acier et seulement 2 mm dans l’inox : c’est une limite technique à respecter, pas une indication vague.
Trou ovale ou précision fine
Pour un trou mal positionné qu’on veut ovaliser, la fraise carbure sur meuleuse droite reste la meilleure option. Pour un ajustement serré, type passage d’axe, l’alésoir conique HSS 3-13 mm (environ 13,19 € chez Leroy Merlin) donne une précision qu’un foret classique n’atteint jamais.
Étapes pour agrandir un trou proprement
La méthode compte plus que l’outil. On le voit trop souvent : un bon foret étagé mal utilisé donne un trou décentré et des bords baveux.
- Pointer et centrer le trou existant au pointeau et au marteau
- Percer par paliers, sans sauter directement au diamètre final
- Lubrifier avec une huile de coupe adaptée au perçage du métal
- Fixer solidement la pièce à l’étau ou aux serre-joints
- Finir à la lime pour ébavurer les bords coupants
La lubrification n’est pas un détail : elle évacue la chaleur produite par le frottement du métal sur l’acier de la mèche. Sans elle, le foret surchauffe, perd son tranchant en quelques passes et le trou devient irrégulier.
Sur un métal épais, les praticiens du forum Reddit r/metalworking recommandent d’augmenter le diamètre par incréments d’environ 1,6 mm à chaque passe. C’est le rythme qui évite la surchauffe sans multiplier les paliers inutiles.
Erreurs et risques à éviter
Un point que je ne vois presque jamais mentionné ailleurs : la règle du 1,5D. La distance entre le centre d’un trou et le bord de la pièce doit rester au moins égale à 1,5 fois le diamètre du trou. En dessous, on fragilise structurellement la tôle, avec un risque de déchirure sous contrainte.
Avant d’agrandir un trou proche d’un bord, mesurez la distance restante. Si elle passe sous 1,5 fois le futur diamètre, changez d’emplacement plutôt que de forcer.
Les autres erreurs classiques restent évitables avec un peu de méthode : aller trop vite en diamètre sans paliers, percer sans lubrifiant, ne pas fixer la pièce (source de vibrations et de trou décentré), ou négliger la finition à la lime qui laisse des bords coupants.
Budget et matériel nécessaire
À petit budget, un foret étagé HSS classique et une lime suffisent pour 80 % des besoins domestiques. Voici les prix constatés en 2025 sur les principales références du marché.
| Outil | Plage | Prix indicatif |
|---|---|---|
| Foret étagé HSS 4-20 mm | tôle fine | 13,28 € |
| Foret étagé M35 cobalt 4-32 mm | inox | 23,99 à 35,99 € |
| Alésoir conique HSS 3-13 mm | ajustement précis | 13,19 à 22,42 € |
| Foret étagé TiAlN 10-45 mm (8 paliers) | gros diamètres | 42,80 € |
| Foret étagé 9 étages, 4-12 mm | usage intermédiaire | 49,20 € TTC |
Pour un usage ponctuel, une perceuse-visseuse suffit sur tôle fine. En revanche, dès qu’on attaque du métal épais ou qu’on cherche de la précision, la perceuse à colonne devient indispensable : elle garantit un axe fixe, ce qu’une perceuse à main ne peut pas offrir.
Cas particuliers selon le type de métal
Concrètement, tous les métaux ne se comportent pas de la même façon sous la mèche. L’acier doux se perce sans souci avec une lubrification classique, tandis que l’acier inoxydable demande une vitesse de rotation plus basse et un lubrifiant adapté, sous peine d’écrouissage de la surface.
L’aluminium pose un problème différent : le copeau a tendance à bourrer la mèche plutôt qu’à s’évacuer proprement. Il faut dégager régulièrement le foret pendant le perçage pour éviter le blocage.
Sur une tôle galvanisée, mieux vaut travailler dans un endroit ventilé : la poussière de zinc chauffée dégage des fumées qu’il vaut mieux ne pas respirer. Cette précaution simple change tout en atelier fermé.
Dans mon expérience de rénovation, ces différences de comportement selon le métal expliquent la majorité des trous ratés en agrandissement métal. Le bon outil ne suffit pas sans adapter sa vitesse et sa lubrification au matériau qu’on a en face.